


Trong lĩnh vực sản xuất điện tử, đặc biệt là trong quy trình công nghệ gắn trên bề mặt (SMT),lưới thép pcb, như một khuôn SMT đặc biệt, ảnh hưởng trực tiếp đến chất lượng hàn và hiệu suất của các sản phẩm điện tử về chất lượng sản xuất. Sự hiểu biết sâu sắc về sản xuất lưới thép pcb có ý nghĩa rất lớn trong việc nâng cao trình độ sản xuất điện tử.
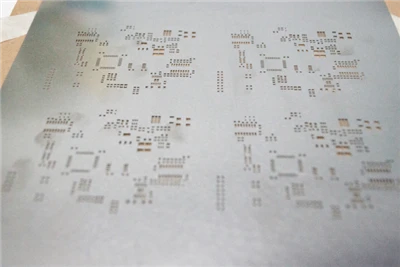
1, Định nghĩa và chức năng của lưới thép pcb
lưới thép pcb, còn được gọi là mẫu SMT, chủ yếu được làm bằng vật liệu thép không gỉ. Chức năng cốt lõi của nó là hỗ trợ lắng đọng chính xác chất hàn, đảm bảo rằng một lượng chất hàn thích hợp được chuyển chính xác đến vị trí được chỉ định trên bảng pcb trống. Trên dây chuyền sản xuất SMT, kem hàn được in đều lên các miếng hàn của pcb thông qua các lỗ lưới của lưới thép, tạo nền tảng cho việc lắp và hàn linh kiện tiếp theo, đồng thời là mắt xích quan trọng trong việc đảm bảo độ tin cậy và ổn định của các kết nối điện sản phẩm điện tử.
2, Quy trình sản xuất lưới thép pcb
(1) Phương pháp khắc hóa học
Quy trình xử lý: Đầu tiên, thiết kế và bố trí tấm thép bằng phần mềm chuyên nghiệp để tạo ra các tệp dữ liệu chính xác. Sau đó, một vật liệu cảm quang được phủ đều lên bề mặt của tấm thép. Sử dụng công nghệ hình ảnh trực tiếp bằng laser LDI, mẫu trong tệp dữ liệu được chiếu trực tiếp lên tấm thép được phủ vật liệu cảm quang dưới dạng chùm tia laser, hoàn thành thao tác phơi sáng. Tiếp theo, quá trình phát triển được thực hiện để loại bỏ vật liệu cảm quang chưa được phơi sáng và để lộ những khu vực cần khắc. Tái sử dụng dung dịch khắc để khắc tấm thép để tạo thành hình dạng lưới mong muốn, cuối cùng hoàn thiện việc sản xuất lưới thép thông qua các bước làm sạch tấm thép và kéo căng lưới.
Đặc điểm: Phương pháp này có thể được đúc trong một lần, tốc độ sản xuất tương đối nhanh và chi phí thấp. Tuy nhiên, nó có những khuyết điểm rõ ràng, trong quá trình khắc rất dễ khiến lưới có hình dạng đồng hồ cát hoặc kích thước lỗ mở trở nên lớn hơn (khắc quá mức) do khó kiểm soát chính xác mức độ khắc. Hơn nữa, quá trình sản xuất bị ảnh hưởng rất nhiều bởi các yếu tố khách quan như kinh nghiệm của người vận hành và chất lượng của hóa chất, dẫn đến sai sót tích tụ đáng kể, khiến nó không phù hợp để sản xuất lưới thép sân mịn. Ngoài ra, các hóa chất được sử dụng trong khắc hóa học có thể gây ô nhiễm môi trường, không phù hợp với các quan niệm bảo vệ môi trường hiện nay.
(2) Phương pháp cắt laser
Quy trình xử lý: Tạo các tệp dữ liệu chính xác thông qua phần mềm thiết kế chuyên nghiệp, sử dụng chùm tia laze năng lượng cao- để cắt các tấm thép theo tệp dữ liệu và cắt các lỗ lưới một cách chính xác theo mẫu thiết kế. Sau khi cắt, tấm thép được đánh bóng để loại bỏ các gờ và xỉ phát sinh trong quá trình cắt, cuối cùng là quá trình căng lưới được thực hiện.
Đặc điểm: Phương pháp cắt laser có ưu điểm là cho ra dữ liệu có độ chính xác cao và ít bị ảnh hưởng bởi các yếu tố khách quan. Đường cắt lỗ hình thang của nó rất có lợi cho việc tháo khuôn hàn, cho phép cắt chính xác và đáp ứng các yêu cầu về độ chính xác cao-trong sản xuất lưới thép. Tuy nhiên, phương pháp này liên quan đến việc cắt từng lỗ lưới, sản xuất chậm và tương đối đắt tiền. Tuy nhiên, do hiệu suất toàn diện tuyệt vời nên nó hiện được sử dụng rộng rãi nhất trong ngành lưới thép SMT.
(3) Phương pháp mạ điện
Quy trình xử lý: Phủ đều màng cảm quang lên bề mặt, sử dụng công nghệ hình ảnh trực tiếp bằng laser LDI để phơi sáng, tạo thành một mẫu cụ thể trên màng cảm quang, sau đó cố định mẫu đó trong quá trình phát triển. Tiếp theo, quá trình mạ điện niken được thực hiện để lắng đọng kim loại niken vào một khu vực cụ thể, dần dần hình thành hình dạng lưới thép mong muốn. Sau khi tạo hình, làm sạch tấm thép để loại bỏ tạp chất, cuối cùng là thực hiện thao tác kéo căng lưới.
Đặc điểm: Tường lưới thép được sản xuất bằng phương pháp mạ điện rất mịn, đặc biệt thích hợp để sản xuất lưới thép có khoảng cách siêu mịn, có thể đáp ứng nhu cầu hàn các thành phần có khoảng cách cực dày đặc trong quá trình phát triển các sản phẩm điện tử theo hướng thu nhỏ và tích hợp. Tuy nhiên, quy trình sản xuất của nó rất khó khăn, liên quan đến việc sử dụng các tác nhân hóa học, gây ô nhiễm môi trường, đồng thời có chu kỳ sản xuất dài và chi phí cao, điều này hạn chế khả năng ứng dụng ở quy mô-lớn.
3, Vật liệu cần thiết để làm lưới thép pcb
(1) bảng mạch
Pcb được cung cấp phải có phiên bản chính xác và không có vấn đề như biến dạng, hư hỏng hoặc gãy. Đây là tài liệu tham khảo quan trọng cho việc sản xuất lưới thép, đảm bảo rằng bố cục của các lỗ lưới thép khớp với vị trí của các miếng hàn pcb một cách chính xác.
(2) Tệp dữ liệu
Yêu cầu về định dạng: Các nhóm xử lý thường chấp nhận nhiều định dạng dữ liệu CAD, chẳng hạn như GERBER, HPGL, . CÔNG VIỆC,. pcb,. GWK,. CWK,. PWK,. DXF,. PDF, v.v. Trong khi đó, tương tự như PAD2000,POWERpcb,GCCAM4.14,PROTEL,AUTOCADR14(2000),CLIENT98,CAW350W,V2001 Dữ liệu thiết kế phần mềm cũng tương thích. Khi file dữ liệu quá lớn cần phải sử dụng ZIP,. ARJ,. LZH và các định dạng nén khác được nén và truyền đi.
Yêu cầu về nội dung: Tệp dữ liệu phải bao gồm lớp dán hàn SMT, phải bao gồm dữ liệu Fiducial Mark và dữ liệu hình dạng pcb, cũng như dữ liệu lớp ký tự để phân biệt rõ ràng thông tin chính như mặt trước và mặt sau của dữ liệu, danh mục thành phần, v.v., cung cấp hỗ trợ dữ liệu toàn diện và chính xác cho sản xuất lưới thép.
(3) Giải thích chi tiết về tệp GERBER
Tệp GERBER được đề xuất bởi công ty GERBER của Mỹ, giúp chuyển đổi thông tin pcb thành dữ liệu điện tử có thể được nhận dạng bằng nhiều chức năng vẽ quang học khác nhau, còn được gọi là tệp bản vẽ quang học. Nó là một cấu trúc phần mềm với tọa độ X, Y và các lệnh bổ sung, được gọi chính thức là "định dạng RS274", đã trở thành tệp định dạng tiêu chuẩn trong ngành pcb. Tệp GERBER cần được sử dụng cùng với tệp danh sách Khẩu độ, cùng xác định điểm bắt đầu, hình dạng và kích thước của đồ họa. D-Mã chỉ định kích thước và hình dạng của đồ họa chẳng hạn như đường, lỗ và miếng đệm trong mạch. Các tệp GERBER được chia thành hai loại: RS274D và RS274X. RS274D chứa X và YDATA nhưng không bao gồm các tệp Mã D{10}}; RS274X chứa đồng thời nội dung của các tệp Mã X, YDATA và D{12}}.
4, Thiết kế mở lưới thép
Thiết kế của lỗ lưới thép ảnh hưởng trực tiếp đến hiệu ứng tháo khuôn của miếng dán hàn, chủ yếu được xác định bởi ba yếu tố: tỷ lệ chiều rộng và độ dày/tỷ lệ diện tích của lỗ mở, hình dạng hình học của thành bên mở và độ mịn của tường lỗ. Hai yếu tố sau chủ yếu được xác định bởi công nghệ sản xuất lưới thép, trong khi tỷ lệ chiều rộng trên độ dày và tỷ lệ diện tích của lỗ mở là những yếu tố chính cần cân nhắc trong quá trình thiết kế.
(1) Tỷ lệ chiều rộng và độ dày và tỷ lệ diện tích
Định nghĩa: Tỷ lệ chiều rộng và độ dày là tỷ lệ giữa chiều rộng mở với độ dày của lưới thép; Tỷ lệ diện tích đề cập đến tỷ lệ giữa diện tích lỗ và diện tích mặt cắt ngang của tường lỗ. Nói chung, để đạt được hiệu quả đúc tốt, tỷ lệ chiều rộng và độ dày phải lớn hơn 1,5 và tỷ lệ diện tích phải lớn hơn 0,66. Khi chiều dài lỗ không đạt tới 5 lần chiều rộng, tỷ lệ diện tích được sử dụng để dự đoán tình huống tháo khuôn dán hàn, trong khi trong các trường hợp khác, tỷ lệ chiều rộng và độ dày được xem xét.
Ví dụ về độ mở thành phần: Lấy các thành phần phổ biến làm ví dụ, chẳng hạn như các thành phần QFP, khi PITCH là 0,635mm, chiều rộng miếng đệm là 0,35mm, chiều rộng mở thường được thiết kế là 0,30-0,31mm và độ dày mẫu là 0,15-0,18mm. Tại thời điểm này, tỷ lệ chiều rộng và độ dày nằm trong khoảng 1,7-2,1 và tỷ lệ diện tích nằm trong khoảng 0,69-0,85; Đối với các thành phần BGA, nếu đường kính miếng đệm là Φ 1,27mm thì đường kính mở thường là Φ 0,75mm, độ dày mẫu là 0,15-0,18mm và tỷ lệ diện tích nằm trong khoảng 1,0-1,25. Các thành phần khác nhau có các tiêu chuẩn thiết kế mở khác nhau dựa trên kích thước, khoảng cách và các đặc điểm khác của chúng.
(2) Cân nhắc thiết kế đặc biệt
Đối với các linh kiện dạng chip trên 0603 (1608), thiết kế nên tập trung vào vấn đề ngăn chặn hạt hàn. Các thành phần IC/QFP có bước cao độ mịn, để ngăn chặn sự tập trung ứng suất, tốt nhất nên có các góc tròn ở cả hai đầu của lỗ mở; Điều tương tự cũng áp dụng cho các linh kiện BGA và 0402, 0201 có lỗ vuông. Thành phần hình con chip áp dụng phương pháp mở lõm để ngăn chặn hiệu quả hiện tượng bia mộ thành phần. Đồng thời, độ rộng khe hở của thiết kế lưới thép phải đảm bảo tối đa 4 quả bóng thiếc có thể lọt qua một cách trơn tru.
(3) Thiết kế mở lưới thép quy trình kết dính
Kinh nghiệm thiết kế lỗ lưới thép bằng công nghệ kết dính là rất quan trọng. Khe hở của lưới thép dính thường được thiết kế dưới dạng dải dài hoặc lỗ tròn. Nếu sử dụng định vị điểm không MARK, cần phải mở hai lỗ định vị. Chiều rộng W của lỗ kéo dài thường nằm trong khoảng từ 0,3mm đến 2,0mm; Đường kính của lỗ tròn thay đổi tùy theo thành phần, ví dụ thành phần 0603 tương ứng với đường kính lỗ tròn là 0,36mm và thành phần 0805 tương ứng với 0,55mm. Độ dày của lưới thép dính thường được chọn là 0,15mm-0,2mm.
5, Xử lý sau lưới thép
Lưới thép được khắc và mạ điện thường không yêu cầu-xử lý hậu kỳ, chủ yếu nhằm vào lưới thép bằng laze. Do sự hình thành xỉ kim loại bám vào thành lỗ và các khe hở trong quá trình cắt laser nên thường cần phải xử lý đánh bóng bề mặt. Việc mài không chỉ có thể loại bỏ xỉ mà còn làm nhám bề mặt của tấm thép, tăng ma sát bề mặt, tạo điều kiện thuận lợi cho việc lăn kem hàn và cải thiện hiệu quả hàn. Nếu cần, cũng có thể chọn "đánh bóng bằng điện" để loại bỏ xỉ hơn nữa và cải thiện chất lượng của thành lỗ.
6, Vệ sinh và bảo dưỡng lưới thép
Trong quá trình sử dụng lưới thép, chất hàn hoặc chất kết dính sẽ đọng lại trên lưới và bề mặt. Nếu không được vệ sinh kịp thời sẽ ảnh hưởng đến chất lượng in sau này, thậm chí làm tắc lưới. Các phương pháp làm sạch phổ biến bao gồm lau và làm sạch siêu âm. Việc lau chùi thường sử dụng một miếng vải không có xơ được ngâm trước trong chất tẩy rửa để loại bỏ thủ công chất hàn hoặc chất kết dính đã đông cứng. Làm sạch bằng siêu âm được chia thành loại ngâm và loại phun, và các nhà sản xuất khác sử dụng máy làm sạch siêu âm bán tự động. Ngoài ra, trong quá trình sử dụng hàng ngày, cần chú ý tránh tạo áp lực quá lớn lên lưới thép và đảm bảo độ phẳng của lưới thép và pcb trong quá trình in để duy trì chất lượng của lưới thép và kéo dài tuổi thọ sử dụng.